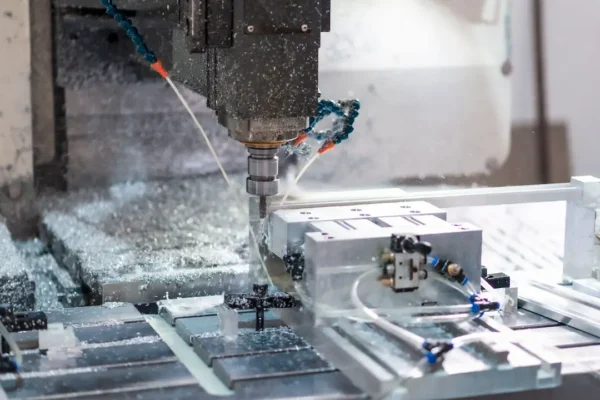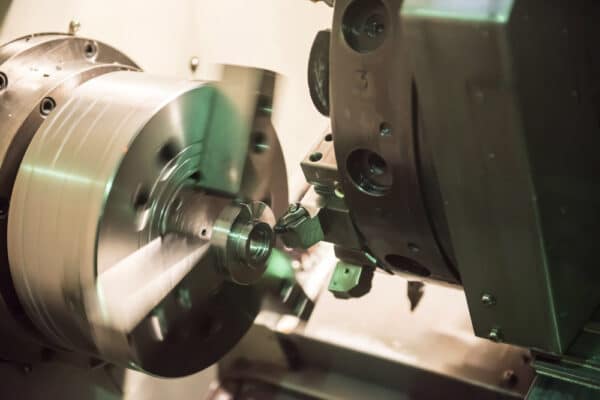

Centra obróbcze z pionowym i poziomym układem wrzeciona służą do wykonywania podobnych operacji, takich jak frezowanie, wiercenie czy gwintowanie, jednak różnią się sposobem dostępu do detalu i organizacją całego procesu. Jedna konstrukcja lepiej sprawdza się przy płytach, pokrywach i elementach obrabianych głównie od góry, druga ułatwia pracę na kilku ścianach korpusów, obudów i innych części przestrzennych. Różnice dotyczą także mocowania, usuwania wiórów, możliwości zastosowania systemów paletowych oraz ilości miejsca potrzebnego w hali. Które rozwiązanie będzie bardziej opłacalne w konkretnym zakładzie? W artykule porównujemy oba typy maszyn i pokazujemy, jakie znaczenie przy wyborze mają geometria detalu, liczba zamocowań, wielkość serii oraz planowany poziom automatyzacji.
Od czego zależy wybór centrum pionowego lub poziomego?
Wybór układu obrabiarki powinien wynikać z przebiegu konkretnego procesu, a nie wyłącznie z porównania mocy wrzeciona, liczby osi czy zakresu przesuwów. Znaczenie mają przede wszystkim kształt i masa detalu, liczba powierzchni wymagających obróbki, sposób mocowania, wielkość serii oraz czas potrzebny na przezbrojenie. Maszyny z wrzecionem ustawionym pionowo i poziomo mogą wykonywać podobne operacje, ale różnią się dostępem narzędzia do detalu, sposobem odprowadzania wiórów i możliwością automatyzacji kolejnych cykli. Przy prostych elementach obrabianych głównie z jednej strony rozbudowana konstrukcja może nie przynieść wymiernych korzyści. W przypadku korpusów, obudów i części wymagających pracy na kilku ścianach dodatkowe mocowania oraz ponowne bazowanie mogą natomiast wydłużyć cały proces. Dlatego przed zakupem warto przeanalizować nie tylko czas skrawania, lecz także wszystkie czynności potrzebne do wykonania gotowego detalu.
Czym różnią się pionowe i poziome centra obróbcze?
Pionowe centrum obróbcze ma wrzeciono ustawione prostopadle do stołu, a detal najczęściej mocuje się od góry. Taki układ ułatwia operatorowi dostęp do strefy roboczej, kontrolę mocowania oraz wymianę obrabianych elementów. W poziomym centrum obróbczym wrzeciono jest ustawione równolegle do stołu, a detal zwykle mocuje się na palecie lub stole obrotowym. Pozwala to obrabiać kolejne ściany bez każdorazowego wyjmowania elementu z uchwytu. Centra frezarskie pionowe i poziome różnią się więc nie tylko ustawieniem wrzeciona, lecz także sposobem organizacji obróbki. Konstrukcja pozioma może ograniczyć liczbę ponownych zamocowań i ułatwić odprowadzanie wiórów, natomiast pionowa zapewnia łatwiejszy dostęp do detalu i sprawniejsze przezbrojenie maszyny.

Kiedy wybrać centrum pionowe?
Pionowe centra obróbcze sprawdzają się przede wszystkim przy detalach obrabianych głównie od jednej strony, takich jak płyty, pokrywy, wsporniki, matryce, gniazda form i płaskie korpusy. Łatwy dostęp do stołu ułatwia zmianę elementów, mocowań i programów, dlatego takie maszyny są często wykorzystywane w narzędziowniach, prototypowniach oraz przy krótkich i średnich seriach. Zwykle zajmują też mniej miejsca w hali niż porównywalne konstrukcje poziome. Obróbka kilku ścian jest możliwa, ale może wymagać ponownego zamocowania detalu, zastosowania stołu obrotowego lub dodatkowej osi. Każde kolejne ustawienie wydłuża cykl i wymaga ponownego bazowania, dlatego przed wyborem maszyny warto sprawdzić, ile powierzchni trzeba obrabiać na każdej części. Przy częstych zmianach produkcji łatwe przezbrojenie może być ważniejsze niż maksymalna wydajność osiągana przy jednej, powtarzalnej serii.
Kiedy lepiej sprawdzi się centrum poziome?
Przy detalach przestrzennych, które wymagają regularnej obróbki trzech lub czterech ścian, warto rozważyć maszynę z poziomym układem wrzeciona. Dotyczy to m.in. korpusów przekładni, obudów, bloków zaworowych oraz elementów z otworami lub powierzchniami montażowymi rozmieszczonymi w kilku płaszczyznach. Stół obrotowy umożliwia zmianę położenia detalu bez jego ręcznego przekładania, co ogranicza liczbę ponownych zamocowań i może skrócić czas całego cyklu. Poziome centra obróbcze ułatwiają też usuwanie wiórów, które swobodniej opadają poza obrabianą powierzchnię, zamiast gromadzić się w kieszeniach i na górnej części elementu. Przy dłuższych seriach znaczenie ma również możliwość zastosowania wymiennika palet, pozwalającego przygotować kolejny detal poza strefą roboczą podczas pracy maszyny. Wyższy koszt zakupu może być uzasadniony, jeśli urządzenie skraca przestoje, ogranicza liczbę ręcznych operacji i zmniejsza ryzyko odchyłek wynikających z ponownego bazowania.
Pionowe a poziome centrum obróbcze – porównanie
| Kryterium | Centrum pionowe | Centrum poziome |
| Ustawienie wrzeciona | Pionowo, prostopadle do stołu | Poziomo względem podłoża |
| Typowe detale | Płyty, pokrywy, matryce i płaskie korpusy | Korpusy, obudowy i części obrabiane z kilku stron |
| Dostęp operatora | Łatwy dostęp do stołu od góry | Zależny od konstrukcji maszyny i systemu paletowego |
| Obróbka kilku stron | Może wymagać zmiany mocowania lub zastosowania stołu obrotowego | Ułatwiona dzięki zastosowaniu stołu obrotowego |
| Odprowadzanie wiórów | Wióry mogą pozostawać na detalu i stole | Wióry łatwiej opadają poza strefę obróbki |
| Typowa produkcja | Jednostkowa, prototypowa oraz krótkie i średnie serie | Dłuższe, powtarzalne serie |
| Automatyzacja | Możliwa zależnie od wyposażenia | Często rozbudowywana o wymienniki palet |
| Miejsce w hali | Zwykle mniejsze zapotrzebowanie | Zwykle większe zapotrzebowanie |
| Koszt zakupu | Najczęściej niższy | Najczęściej wyższy |
Tabela przedstawia typowe różnice, ale nie zastępuje porównania konkretnych modeli. Dostępne centra frezarskie różnią się zakresem osi, wymiarami i nośnością stołu, parametrami wrzeciona, pojemnością magazynu narzędzi oraz możliwością rozbudowy o sondy, stoły obrotowe, wymienniki palet i roboty. Rozbudowane centrum pionowe może lepiej odpowiadać danemu procesowi niż podstawowy model poziomy, zwłaszcza gdy większość operacji wykonuje się od jednej strony, a produkowane części często się zmieniają. Przy powtarzalnej obróbce korpusów wymagających dostępu do kilku ścian centrum pionowe może jednak okazać się mniej opłacalne, jeśli każda sztuka wymaga kilku osobnych zamocowań. Porównując centra obróbcze CNC, należy więc odnieść parametry maszyn do dokumentacji detalu i przebiegu produkcji, zamiast oceniać je wyłącznie na podstawie ceny lub liczby osi.

Jakie parametry porównać przed wyborem?
Dobór należy rozpocząć od maksymalnych wymiarów i masy elementu. Trzeba sprawdzić nie tylko przesuw osi, lecz także powierzchnię i dopuszczalne obciążenie stołu, przestrzeń potrzebną na uchwyt oraz możliwość obrotu detalu bez kolizji. Kolejna grupa parametrów dotyczy wrzeciona: moc, moment obrotowy i prędkość powinny odpowiadać materiałowi oraz planowanym operacjom. Innych warunków wymaga szybkie frezowanie aluminium, a innych ciężka obróbka stali. Przed wyborem maszyny warto porównać:
- maksymalne wymiary i masę obrabianego detalu,
- zakres przesuwów osi oraz przestrzeń roboczą,
- wymiary i dopuszczalne obciążenie stołu,
- moc, moment obrotowy i prędkość wrzeciona,
- liczbę miejsc w magazynie oraz czas wymiany narzędzia,
- dokładność i powtarzalność pozycjonowania,
- możliwość zastosowania sond, dodatkowych osi, stołu obrotowego lub wymiennika palet,
- gabaryty maszyny, dostęp serwisowy oraz wymagania dotyczące zasilania, sprężonego powietrza i chłodziwa.
Każdy model trzeba zestawić z rysunkiem konkretnej części. Dopiero takie zestawienie pokazuje, czy maszyna zmieści się w hali, pozwoli wykonać potrzebne operacje i nie będzie wymagała kosztownej rozbudowy już po uruchomieniu.
Jeżeli większość operacji odbywa się od jednej strony, a zakład często zmienia detale i programy, naturalnym kierunkiem są zwykle pionowe centra obróbcze. Przy regularnej obróbce kilku ścian, dłuższych seriach i planowanym wykorzystaniu systemu paletowego warto natomiast rozważyć centrum poziome. Ostateczna decyzja powinna uwzględniać liczbę zamocowań, czas całego cyklu, dostęp operatora, możliwości automatyzacji oraz koszt wykonania jednej sztuki. Przed wyborem maszyny pomocne może być przygotowanie modelu lub rysunku części, określenie materiału, masy, liczby obrabianych powierzchni, wymaganej tolerancji i planowanej wielkości serii. Na tej podstawie można porównać dostępne centra frezarskie i wybrać konfigurację, która ograniczy liczbę operacji pomocniczych oraz najlepiej odpowie na potrzeby produkcji. Dokumentację detalu można przesłać do MDT, aby skonsultować dobór maszyny i jej wyposażenia.